Publié le
Lexique du marquage par micro-percussion
Entrefer, rayon, cellule, zone de silence, écrouissage : les 41 termes du marquage par micro-percussion définis simplement, avec des liens vers nos guides.
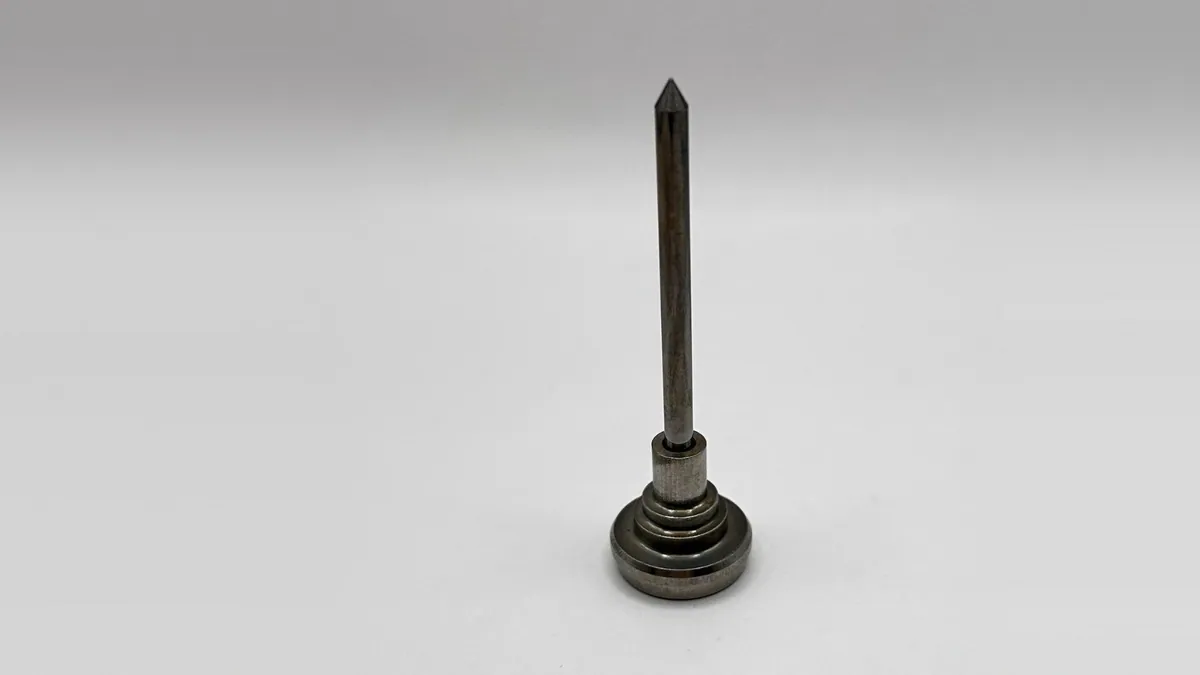
Entrefer, rayon, cellule, zone de silence, écrouissage : le marquage par micro-percussion a son vocabulaire, celui des notices de machines, des cahiers des charges et des références de pointes. Ce lexique du marquage par micro-percussion définit les termes les plus utiles, classés en cinq rubriques. Chaque définition renvoie à l'article qui approfondit le sujet.
La pointe
- Angle de pointe
- Angle du cône qui termine la pointe : 60° pour des points fins et profonds, 90° en standard, 120° pour des points larges, adaptés aux codes Data Matrix et aux pièces peintes ensuite. Voir choisir sa pointe.
- Corps, piston, embase
- Partie qui guide la pointe dans la tête de marquage. Sa forme et son diamètre sont propres à chaque modèle de tête, d'où la commande par référence exacte. Voir anatomie d'une pointe.
- Dot peen
- Nom anglais de la micro-percussion : on parle de marquage dot peen pour le procédé, de pointe dot peen pour la pièce qui frappe. Voir le guide de la micro-percussion.
- Longueur
- Longueur totale, notée L dans certaines références (L96 : 96 mm). Une pointe longue atteint le fond d'une cavité ou une zone proche d'un épaulement. Voir les pointes longues et le critère d'accès.
- Pointe de marquage, stylet
- Pièce d'usure qui frappe la matière et laisse un point en creux à chaque impact. On dit aussi stylet, aiguille ou pointe dot peen. Voir qu'est-ce qu'une pointe de marquage.
- Rayon
- Arrondi de l'extrémité, noté R (R0.2 : 0,2 mm). 0,1 mm pour un marquage fin, 0,2 mm pour l'usage courant, 0,5 mm pour les surfaces brutes. Plus il est grand, plus la pointe est robuste. Voir la géométrie d'une pointe.
- Référence
- Numéro de pièce, souvent à cinq chiffres, code de famille lié à la tête, puis cotes : par exemple 80867 RSSA22 L96 90° R0.2. Voir retrouver sa référence.
- Usure
- Une pointe usée donne des points plus larges, moins profonds ou irréguliers, et son extrémité paraît aplatie ou ébréchée à la loupe. Elle se remplace, sans compenser par les réglages. Voir quand la remplacer.
La machine
- Axe rotatif
- Option motorisée qui fait tourner une pièce cylindrique pendant le marquage, pour écrire tout autour d'un arbre ou d'un tube. Voir les pièces cylindriques et courbes.
- Cadence
- Nombre de frappes par seconde ou, à l'échelle de l'atelier, de pièces marquées par heure. Plus elle est élevée, plus la durée de vie de la pointe compte. Voir le critère de cadence.
- Électromagnétique
- Technologie dans laquelle un électroaimant (solénoïde) propulse la pointe. Une alimentation électrique suffit. Voir électromagnétique ou pneumatique.
- Entrefer
- Distance entre la pointe au repos et la pièce. Plus il est grand, plus l'impact est fort, dans la limite de la course. Il se règle avant chaque série, avec la cale du constructeur. Voir régler la profondeur.
- Force de frappe
- Intensité de l'impact, réglée sur la machine. Avec l'entrefer, l'angle et la dureté du matériau, elle fixe la profondeur. On l'augmente par paliers. Voir régler la profondeur.
- Machine de table
- Tête montée sur une colonne au-dessus d'un plateau, où l'opérateur pose et bride la pièce. Pour les pièces petites et moyennes marquées en série. Voir la machine de marquage.
- Machine intégrée
- Tête de marquage seule, installée sur une ligne, un robot ou une machine spéciale et pilotée par l'automate. Voir les formats de machines.
- Machine portable
- Tête logée dans un boîtier à poignée, ou pistolet de marquage, posée sur les pièces trop grandes ou trop lourdes : châssis, cuves, moules. Voir la machine de marquage.
- Pneumatique
- Technologie dans laquelle l'air comprimé pousse un piston solidaire de la pointe. Privilégiée pour les marquages profonds et les surfaces brutes, elle demande un air sec et filtré. Voir électromagnétique ou pneumatique.
- Ressort de rappel
- Ressort qui ramène la pointe en position de repos après chaque frappe, dans de nombreuses têtes. Comme les guides et les joints, il peut s'user à la longue. Voir les pièces d'usure.
Le marquage par micro-percussion
- Densité de points
- Écart entre points voisins. Une matrice de 5 × 7 ou 7 × 9 points donne des caractères en pointillé ; des points plus serrés, un rendu presque continu mais plus long à marquer. Voir le principe du procédé.
- Écrouissage
- Durcissement d'un métal là où il est déformé. L'inox austénitique et le cuivre s'écrouissent sous la pointe : la marque est un peu moins profonde et la pointe s'use plus vite. Voir le marquage de l'inox.
- Frappe, poinçon
- Procédé ancien : un poinçon portant un caractère en relief est frappé ou pressé dans la pièce. Marque très profonde, mais contenu fixe et pas de Data Matrix. Voir les procédés de marquage industriel.
- Marquage électrochimique
- Le courant attaque le métal à travers un pochoir, sous un tampon imbibé d'électrolyte. Aucune déformation, mais métaux seulement et marque peu profonde. Voir le comparatif avec la micro-percussion.
- Marquage en creux
- Marque inscrite dans l'épaisseur de la pièce, par déplacement ou enlèvement de matière. Elle ne se décolle pas et reste lisible après peinture si elle est assez profonde. Voir le marquage en creux.
- Micro-percussion
- Une pointe dure frappe la pièce à grande cadence et forme, point par point, des creux coniques. On dit aussi marquage par impact, point par point ou dot peen. Voir le guide complet.
- Profondeur
- De quelques centièmes à quelques dixièmes de millimètre. Elle se choisit pour rester lisible après ce que subira la pièce et se mesure au comparateur ou au profilomètre. Voir régler la profondeur et les outils de mesure.
- Rayage
- La pointe reste au contact et trace un sillon continu. Rendu plus soigné et plus silencieux, mais moins adapté au Data Matrix ; ses pointes ne vont pas sur une tête de micro-percussion. Voir rayage ou micro-percussion.
Les codes et la lecture
- Cellule
- Case élémentaire d'un code Data Matrix. Chaque cellule foncée reçoit un point, qui doit en remplir une bonne partie sans déborder sur les voisines. Voir la géométrie du point.
- Data Matrix
- Code 2D défini par la norme ISO/IEC 16022 (version ECC 200), lisible même partiellement abîmé, abrégé parfois en DMC. C'est le standard de la traçabilité des pièces. Voir marquer un code Data Matrix.
- DPM
- Direct Part Marking, ou marquage direct : le code est inscrit sur la pièce elle-même, sans étiquette, et la suit toute sa vie. Voir la traçabilité des pièces.
- ISO/IEC 29158
- Norme qui définit la méthode d'évaluation de la qualité des codes marqués directement sur les pièces, issue du guide AIM DPM. Voir les outils de contrôle.
- Note de lecture
- Note de A à F donnée à un code par un vérificateur, caméra à éclairage calibré, selon l'ISO/IEC 29158. Un simple lecteur dit seulement si le code se lit. Le client fixe la note minimale. Voir vérifier la qualité du code.
- Numéro de série
- Identifiant propre à chaque pièce, incrémenté automatiquement par la machine, qui la relie à son lot, sa date et son poste de fabrication. Voir marquer un numéro de série.
- Plaque signalétique
- Plaque fixée sur une machine ou un équipement, qui porte notamment le fabricant, le modèle, le numéro de série et les caractéristiques principales. Voir marquer une plaque signalétique.
- VIN
- Vehicle Identification Number : numéro d'identification de 17 caractères, dont la structure est définie par la norme ISO 3779, marqué de façon permanente sur le châssis ou la carrosserie. Voir marquer un numéro VIN.
- Zone de silence
- Marge vierge autour d'un code : au moins la largeur d'une cellule selon la norme, davantage sur une pièce, surtout près d'un bord ou d'un chanfrein. Voir dimensionner le code.
Les matériaux
- Acier trempé
- Acier durci par traitement thermique. La marque y est moins profonde et la pointe s'use plus vite : angle de 90° ou 120°, pointe robuste, et marquage avant trempe si possible. Voir les surfaces dures.
- Aluminium anodisé
- Aluminium couvert d'une couche d'oxyde dure, souvent colorée. La pointe la fracture et la marque ressort en clair ; force au minimum utile, pointe à 90° ou 120°. Voir la gravure de l'aluminium.
- Carbure de tungstène
- Matériau le plus courant des pointes : très dur et résistant à l'usure, mais sensible aux chocs latéraux et aux impacts de biais. Voir ne pas endommager les pointes.
- Diamant polycristallin (PCD)
- Matériau de pointe réservé aux matériaux très durs ou abrasifs et aux fortes cadences, comme notre pointe PCD VM3770A. Voir les matériaux des pointes.
- Inox austénitique
- Famille des inox les plus courants, comme le 304 (1.4301) et le 316 (1.4401). Tenaces, ils s'écrouissent sous la pointe ; 90° pour le texte, 120° pour les codes. Voir le marquage de l'inox.
- Plastiques rigides
- De nombreux plastiques rigides se marquent ainsi, à condition de régler la force pour ne pas fissurer la pièce. Voir marquer le plastique.
Questions fréquentes
Micro-percussion et dot peen, est-ce la même chose ?
Oui : dot peen est le nom anglais du procédé, que l'on appelle aussi marquage par impact ou marquage point par point.
Pointe, stylet ou aiguille : quel terme employer ?
Les trois désignent la même pièce. Pour commander, seule compte la référence exacte : numéro de pièce, code de famille, angle et rayon.
Quelle différence entre entrefer et profondeur ?
L'entrefer est un réglage : la distance entre la pointe au repos et la pièce. La profondeur est le résultat obtenu, qui dépend aussi de la force de frappe, de l'angle de la pointe et de la dureté du matériau.
Exemples de pointes de marquage
Tout le catalogue »| Photo | Réf. SMP | Pointe | Angle | Rayon | Longueur | Caractéristiques | Prix HT |
|---|---|---|---|---|---|---|---|
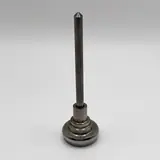 | SMP42 | 74810 RS22 R0.2 90° | 90° | 0,2 mm | non précisé | SMP42, 90°, rayon 0,2 mm | 116,28 €Expédition sous 72 h |
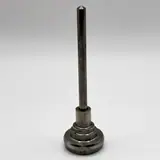 | SMP36 | 52993 RS22 R0.2 120° | 120° | 0,2 mm | non précisé | SMP36, 120°, rayon 0,2 mm | 74,10 €Expédition sous 72 h |
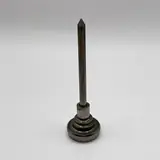 | SMP31 | 52992 RS22 R0.2 60° | 60° | 0,2 mm | non précisé | SMP31, 60°, rayon 0,2 mm | 77,04 €Expédition sous 72 h |
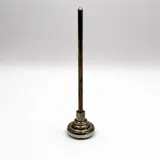 | SMP4 | 80867 RSSA22 L96 90° R0.2 | 90° | 0,2 mm | 96 mm | SMP4, 90°, rayon 0,2 mm | 66,60 €Expédition sous 72 h |
 | SMP18 | PCD VM3770A L5.5 60/120° R0.2 | 60/120° | 0,2 mm | 5,5 mm | SMP18, 60/120°, rayon 0,2 mm | 297,07 €Expédition sous 8 semaines |