Publié le , mis à jour le
Gravure de l'aluminium, du cuivre et du laiton par micro-percussion
Graver l'aluminium, le cuivre ou le laiton par micro-percussion : réglages contre les bourrelets, aluminium anodisé, pièces minces et choix de la pointe.
L'aluminium, le cuivre et le laiton sont partout dans l'industrie : profilés, carters et boîtiers en aluminium, barres et cosses en cuivre pour l'électrotechnique, raccords, vannes et pièces décolletées en laiton. Ces métaux tendres se gravent très bien par micro-percussion, avec peu de force et une usure de pointe limitée. Leur faible dureté a pourtant ses pièges : bourrelets autour des points, pièces minces qui se déforment, revêtements comme la couche anodique qui réagissent mal aux impacts. Voici comment obtenir un marquage net et durable sur chacun d'eux, et quelle pointe choisir.
Des métaux tendres qui se marquent vite
À réglages égaux, une pointe pénètre bien plus profondément dans l'aluminium ou le cuivre que dans un acier. C'est un avantage, puisqu'une force modérée suffit à obtenir une marque profonde et lisible. C'est aussi la source des deux défauts les plus fréquents :
- Le bourrelet : la matière repoussée par la pointe forme une petite lèvre autour de chaque point. Trop marqué, il gêne un assemblage, une surface d'étanchéité ou un contact électrique, et il brouille la lecture d'un code Data Matrix.
- La déformation : une tôle fine, un tube à paroi mince ou une ailette se déforment sous les impacts, et la marque peut apparaître au revers.
Il faut donc régler la force et l'entrefer au plus juste plutôt qu'au maximum, puis augmenter la force par paliers jusqu'à la profondeur voulue (voir régler la profondeur d'un marquage). Rappelons que la profondeur d'un marquage par micro-percussion va de quelques centièmes à quelques dixièmes de millimètre : sur un métal tendre, on atteint le haut de cette plage sans difficulté.
Graver l'aluminium
Le mot aluminium recouvre des alliages assez différents :
- l'aluminium presque pur (série 1000), très tendre, qui se marque profondément au moindre impact ;
- les alliages courants des tôles et des profilés (séries 5000 et 6000), qui se marquent facilement et proprement ;
- les alliages à haute résistance (série 7000), plus durs, utilisés en aéronautique et en mécanique, qui demandent un peu plus de force ;
- les alliages de fonderie (carters, boîtiers, culasses), chargés en silicium, plus abrasifs pour les outils : surveillez un peu plus l'usure de la pointe.
Sur toutes ces nuances, une pointe à 90° donne des caractères nets et un bon compromis entre profondeur et bourrelet. Un angle de 60° convient aux très petits caractères, à condition de modérer la force. Pour un code Data Matrix ou une pièce qui sera peinte après marquage, on passe à 120°.
L'aluminium anodisé
L'anodisation forme à la surface de l'aluminium une couche d'oxyde dure, de quelques micromètres à quelques dizaines de micromètres d'épaisseur, souvent colorée en noir, en bleu ou en rouge. La pointe fracture cette couche et fait apparaître l'aluminium au fond de chaque point : sur un anodisé foncé, la marque ressort en clair, avec un bon contraste.
Deux précautions s'imposent. La couche anodique, dure et peu déformable, peut se fissurer ou s'écailler en bordure des points si la force est excessive : on règle la force au minimum utile, avec une pointe à 90° ou à 120°. Le fond des points n'est plus protégé par l'anodisation : sur une pièce exposée à un milieu corrosif, on marque plutôt avant l'anodisation (la marque prend alors la couleur de la pièce et ne se lit plus que par l'ombre de ses creux) ou on vérifie le cahier des charges du client.
Tôles, profilés et pièces minces
- Soutenez la zone marquée par un appui rigide placé juste sous la marque.
- Réduisez la force et compensez, si besoin, par des points plus serrés plutôt que par des impacts plus forts.
- Évitez les zones sans appui : milieu d'une grande tôle, ailette, paroi de tube non soutenue.
- Faites un essai sur une chute de même épaisseur et vérifiez le revers de la pièce.
Graver le cuivre
Le cuivre est très ductile. Il se marque profondément avec très peu de force, mais il forme volontiers des bourrelets et s'écrouit, c'est-à-dire qu'il durcit là où il est déformé. On le marque surtout sur des pièces électriques et thermiques : barres de cuivre des armoires et des tableaux, cosses, connecteurs, échangeurs.
- Marquez hors des surfaces de contact : le bourrelet autour des points peut gêner un serrage ou la portée d'une connexion électrique.
- Gardez une force modérée : sur une barre ou une cosse, une marque de quelques centièmes de millimètre se lit très bien.
- Tenez compte des revêtements : sur une pièce étamée, nickelée ou argentée, l'impact peut fissurer le revêtement au fond des points et exposer le cuivre. Marquez avant traitement si le cuivre ne doit pas être exposé.
Le cuivre s'oxyde et fonce avec le temps. Ce n'est pas un problème pour un marquage en creux, qui se lit par son relief et non par sa couleur.
Graver le laiton
Le laiton, alliage de cuivre et de zinc, est plus dur que le cuivre et se marque très proprement : les points sont nets, réguliers et brillants. On le retrouve en robinetterie, sur les raccords et les vannes, les inserts, les plaques signalétiques et de nombreuses pièces décolletées. Les laitons de décolletage, faciles à usiner, se marquent tout aussi bien. Le bronze, alliage de cuivre et d'étain, se comporte de façon voisine.
- Une pointe à 90° convient à la grande majorité des marquages ; un angle de 60° pour les petits caractères fins.
- Sur les pièces chromées ou nickelées, l'impact peut fissurer ou écailler le revêtement : marquez avant le traitement de surface quand c'est possible.
- Sur les raccords et pièces filetées, marquez sur un méplat ou un six-pans plutôt que sur une portée d'étanchéité.
Quelle pointe pour l'aluminium, le cuivre et le laiton
| Matériau ou besoin | Angle conseillé | À savoir |
|---|---|---|
| Aluminium, texte et numéros | 90° | Force modérée, augmenter par paliers |
| Aluminium anodisé | 90° ou 120° | Force minimale utile pour ne pas faire écailler la couche |
| Tôle ou profilé mince | 90° ou 120° | Appui rigide sous la zone marquée |
| Cuivre | 90° | Marquer hors des surfaces de contact |
| Laiton, bronze | 90°, ou 60° pour les petits caractères | Points nets et brillants |
| Code Data Matrix | 120° | Points larges et réguliers, bourrelet limité |
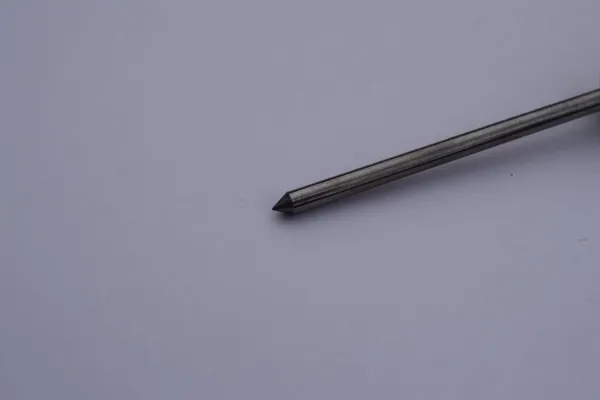
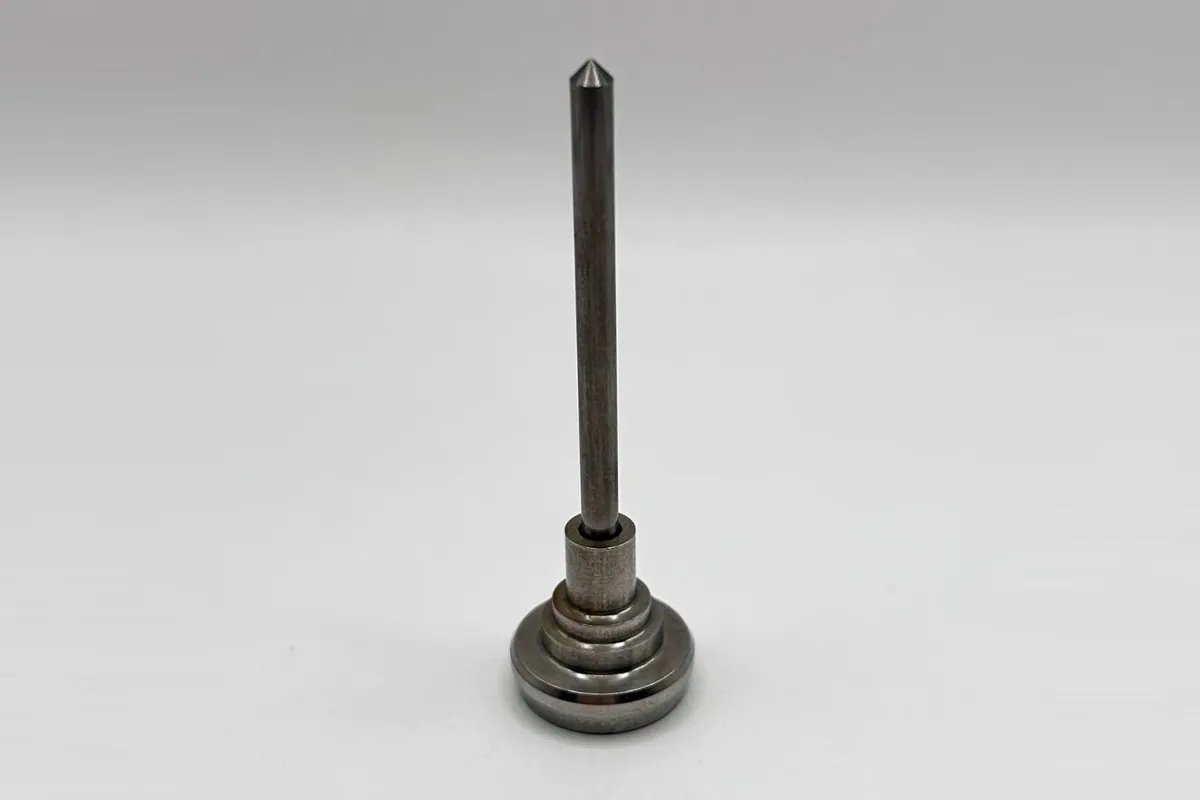
Un rayon de 0,2 mm convient à l'usage courant ; un rayon de 0,1 mm donne des points plus fins pour les très petits caractères. Les métaux tendres usent peu la pointe, mais une pointe émoussée fait des points plus larges et plus de bourrelet : remplacez-la dès que la marque perd en netteté. Vous pouvez filtrer le catalogue par angle, et notre guide comment choisir la bonne pointe de marquage détaille les autres critères.
Micro-percussion ou gravure laser sur ces métaux
Le laser est souvent cité pour la gravure de l'aluminium. Il marque en effet très bien l'aluminium anodisé, avec un contraste blanc et des détails très fins, et il ne touche pas la pièce, ce qui évite toute déformation des pièces minces. Le cuivre est plus délicat : il réfléchit fortement le rayonnement des lasers infrarouges courants et conduit très bien la chaleur, ce qui demande des réglages ou des sources adaptés.
La micro-percussion garde ses atouts : une marque en creux qui reste lisible sous une couche de peinture ou après oxydation si elle est assez profonde, aucune fumée, aucune sensibilité à la couleur ou à la brillance du métal, et un investissement plus modéré. Le comparatif complet est dans notre article gravure laser ou micro-percussion sur métal, et les autres procédés dans notre guide pour graver du métal.
Questions fréquentes
Peut-on graver de l'aluminium anodisé par micro-percussion ?
Oui. La pointe fracture la couche anodique et la marque ressort en clair sur un anodisé foncé. Réglez la force au minimum utile pour éviter que la couche s'écaille autour des points.
Pourquoi des bavures se forment-elles autour des points ?
C'est le bourrelet : la matière repoussée par la pointe. Sur un métal tendre, réduisez la force ou l'entrefer, vérifiez que la pointe n'est pas émoussée et, pour un code Data Matrix, passez à une pointe à 120°.
Quelle profondeur viser sur l'aluminium ou le laiton ?
Celle qui reste lisible après les traitements et l'usure prévus. Quelques centièmes de millimètre suffisent pour une pièce qui ne subit rien ; on vise davantage avant une peinture ou un sablage. Un essai sur une pièce réelle permet de fixer les réglages.
La micro-percussion convient-elle à la gravure décorative sur cuivre ou laiton ?
Elle est conçue pour l'identification : textes, numéros, logos simples et codes. Pour un décor détaillé ou une photo sur un objet, la gravure laser ou la gravure à la fraise conviennent mieux.
Peut-on marquer le zamak ?
Oui. Cet alliage de zinc, utilisé en fonderie sous pression, est tendre et se marque comme l'aluminium de fonderie : force modérée, pointe à 90°, attention aux parois minces.
Pointes à 60°, 90° et 120° pour les métaux tendres
Tout le catalogue »| Photo | Réf. SMP | Pointe | Angle | Rayon | Longueur | Caractéristiques | Prix HT |
|---|---|---|---|---|---|---|---|
 | SMP31 | 52992 RS22 R0.2 60° | 60° | 0,2 mm | non précisé | SMP31, 60°, rayon 0,2 mm | 77,04 €Expédition sous 72 h |
 | SMP42 | 74810 RS22 R0.2 90° | 90° | 0,2 mm | non précisé | SMP42, 90°, rayon 0,2 mm | 116,28 €Expédition sous 72 h |
 | SMP36 | 52993 RS22 R0.2 120° | 120° | 0,2 mm | non précisé | SMP36, 120°, rayon 0,2 mm | 74,10 €Expédition sous 72 h |
 | SMP16 | 75470 RSA12 90° | 90° | non précisé | non précisé | SMP16, 90° | 95,10 €Expédition sous 72 h |