Publié le , mis à jour le
Régler la profondeur d'un marquage par micro-percussion
Régler la profondeur d'un marquage par micro-percussion : force de frappe, entrefer, angle et rayon de pointe, densité de points. Méthode et défauts.
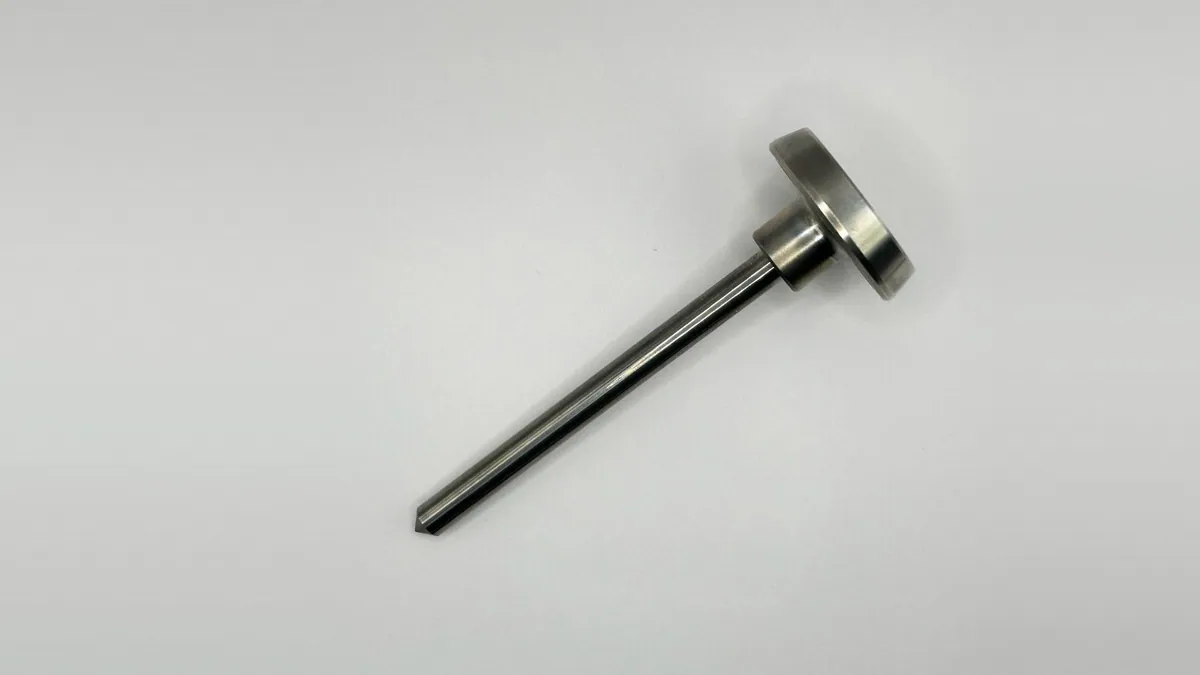
La profondeur d'un marquage par micro-percussion se règle avec deux paramètres principaux, la force de frappe et l'entrefer, et dépend aussi de la pointe choisie (angle et rayon), de la densité des points, de la vitesse et du nombre de passes. La bonne méthode consiste à partir de réglages bas sur une pièce d'essai identique à la série, à augmenter un seul paramètre à la fois jusqu'à la profondeur voulue, à la mesurer, puis à figer et documenter les réglages pour chaque référence de pièce. Voici comment procéder.
Quelle profondeur de marquage par micro-percussion viser
La profondeur d'un marquage par micro-percussion va de quelques centièmes à quelques dixièmes de millimètre. La bonne valeur est celle qui reste lisible après tout ce que la pièce va subir (peinture, sablage, traitement, usure en service), sans déformer la pièce ni user inutilement la pointe. Quelques centièmes suffisent sur une pièce qui ne subit rien ; une marque qui doit rester lisible sous une peinture demande davantage. Si le cahier des charges du client fixe une profondeur minimale ou maximale, c'est lui qui décide.
Les leviers du réglage et leur effet
La force de frappe
C'est le levier principal. Selon la machine, elle se règle par un niveau de force ou d'énergie dans le logiciel ou, sur les machines pneumatiques, par la pression d'air. Plus la force est élevée, plus le point est profond, mais aussi plus le bourrelet, la déformation de la pièce et l'usure de la pointe augmentent. On l'augmente toujours par paliers.
L'entrefer
L'entrefer est la distance entre la pointe au repos et la pièce. Plus il est grand, plus l'impact est fort, dans la limite de la course de la pointe. Un entrefer trop grand rend l'impact moins régulier ; trop petit, il ne laisse pas à la pointe la course nécessaire pour frapper correctement. On le règle à la valeur du constructeur, avec la cale prévue, et on joue ensuite sur la force plutôt que sur l'entrefer. Sur une pièce bombée ou cylindrique, l'entrefer varie d'un point à l'autre : voir notre article sur le marquage des pièces cylindriques et courbes.
L'angle et le rayon de la pointe
À force égale, une pointe à 60° pénètre davantage, une pointe à 120° donne des points plus larges et moins profonds. Le rayon de l'extrémité élargit le point, d'autant plus que le marquage est peu profond. Les diamètres théoriques pour une profondeur de 0,1 mm, sans tenir compte de la matière repoussée, sont les suivants :
| Angle de la pointe | Pointe aiguë (théorique) | Rayon de 0,2 mm |
|---|---|---|
| 60° | environ 0,12 mm | environ 0,35 mm |
| 90° | environ 0,20 mm | environ 0,37 mm |
| 120° | environ 0,35 mm | environ 0,45 mm |
Changer d'angle ou de rayon change donc à la fois la profondeur et la largeur des points : après un changement de pointe, le réglage est à refaire. Une même famille existe souvent en plusieurs angles, comme la RS22 R0.2 à 60°, 90° et 120° ; un rayon plus grand, comme celui de 0,5 mm de la 53000 RS45 90°, convient surtout aux surfaces rugueuses.
La densité et le pas des points
La densité correspond à l'écart entre deux points voisins. Des points espacés donnent des caractères en pointillé ; des points serrés, un rendu presque continu. Resserrer les points ne rend pas chaque point plus profond, mais améliore la lisibilité d'un marquage peu profond : sur une pièce mince, c'est une façon de compenser une force réduite. Quand le pas devient nettement plus petit que le diamètre des points, la pointe frappe dans le flanc du point précédent, ce qui augmente le nombre d'impacts, le temps de cycle et l'usure.
La vitesse et la cadence
Une vitesse trop élevée donne des points doublés ou des traînées, surtout si la pièce vibre. Sur certaines machines, la cadence de frappe influe aussi sur l'énergie de chaque impact. Après un changement de vitesse, contrôlez de nouveau la profondeur.
Le nombre de passes
Un second passage sur le même tracé peut approfondir une marque, par exemple sur une surface brute. Il double le temps de cycle et suppose que la pièce n'a pas bougé : au moindre décalage, les points se dédoublent. Pour un marquage courant, on préfère une seule passe correctement réglée.
La méthode de réglage pas à pas
- Préparez une pièce d'essai de même matière, même état (recuit, écroui, trempé), même épaisseur et même état de surface que la série, bridée dans le montage de production.
- Montez la bonne pointe, neuve ou en bon état, et notez sa référence.
- Réglez l'entrefer à la valeur indiquée par le constructeur, avec la cale.
- Partez d'une force basse et marquez le contenu réel, ou une ligne de caractères représentative.
- Augmentez la force par paliers, un seul paramètre à la fois, en notant la valeur à côté de chaque essai.
- Contrôlez chaque essai : profondeur, netteté, bourrelet, revers de la pièce.
- Simulez la suite quand c'est possible : peinture, sablage ou traitement, puis vérifiez que la marque se lit encore.
- Pour un code Data Matrix, faites vérifier le code au réglage.
- Retenez le réglage le plus bas qui donne la profondeur voulue, avec une petite marge pour l'usure de la pointe.
Mesurer la profondeur
La profondeur se mesure au comparateur à touche fine monté sur un support, au rugosimètre ou profilomètre, ou au microscope à mise au point mesurée. La touche du comparateur doit être assez fine pour atteindre le fond du point. On mesure au réglage, puis à intervalles définis : une profondeur qui diminue à réglages égaux signale le plus souvent une pointe usée ou un entrefer qui a bougé. Les instruments sont présentés dans notre article sur les outils de mesure du marquage.
Les défauts liés au réglage
| Symptôme | Causes probables | Correction |
|---|---|---|
| Points doublés ou traînées | Vitesse trop élevée, pièce qui vibre, seconde passe décalée | Réduire la vitesse, brider la pièce, revenir à une seule passe |
| Rebond : double impact au même endroit, point ovale ou auréolé | Entrefer trop grand, force excessive, pièce peu rigide | Revenir à l'entrefer du constructeur, réduire la force, rigidifier le montage |
| Marque visible au revers | Force trop élevée sur une pièce mince, absence d'appui | Soutenir la zone marquée, réduire la force, resserrer les points |
| Pièce déformée, bourrelet important | Force excessive, métal tendre, pointe émoussée | Réduire la force, contrôler la pointe, passer à 120° pour un code |
| Profondeur irrégulière | Entrefer variable, surface non plane, bridage insuffisant, pression d'air instable | Régler l'entrefer au bon endroit, brider, contrôler l'alimentation en air |
| Profondeur qui baisse à réglages égaux | Pointe usée, entrefer qui a bougé | Contrôler la pointe, refaire l'entrefer avant d'augmenter la force |
| Usure accélérée ou pointe ébréchée | Force ou entrefer excessifs, angle trop fin pour le matériau, frappe sur une arête | Réduire la force, choisir un angle plus ouvert, éloigner le marquage des arêtes |
Ne compensez pas une pointe usée en augmentant la force ou l'entrefer : la tête de marquage et son guidage travaillent davantage, et le défaut revient. Les signes d'usure sont détaillés dans notre article quand remplacer une pointe de marquage, et le diagnostic côté machine dans notre article sur la machine de marquage par micro-percussion.
Figer et documenter les réglages par référence de pièce
Un réglage validé ne vaut que s'il est reproductible. Enregistrez-le dans le contrôleur sous un programme qui porte le nom de la référence de pièce, et consignez-le sur une fiche de réglage :
- la référence de la pièce, sa matière et son état ;
- la référence exacte de la pointe, son angle et son rayon ;
- l'entrefer, la force ou la pression, la vitesse, la police, la densité de points et le nombre de passes ;
- la profondeur visée, sa tolérance et la méthode de mesure ;
- la fréquence des contrôles en production ;
- une photo de la marque de référence, la date et le nom de la personne qui a validé.
À chaque changement de pointe, de lot de matière ou de montage, refaites un essai et comparez-le à la marque de référence avant de relancer la série.
Questions fréquentes
Faut-il augmenter la force ou l'entrefer pour marquer plus profond ?
La force. L'entrefer se règle à la valeur du constructeur et sert de base fixe ; l'agrandir au-delà rend l'impact moins régulier et fatigue la pointe et la tête.
Pourquoi la profondeur diminue-t-elle au fil de la production ?
Le plus souvent parce que la pointe s'use ou que l'entrefer a bougé. Contrôlez la pointe à la loupe et refaites l'entrefer avant de toucher à la force.
Une pointe à 60° marque-t-elle plus profond qu'une pointe à 120° ?
Oui, à force égale, mais ses points sont plus étroits et elle s'use plus vite sur les matériaux durs. Le choix de l'angle dépend d'abord du résultat attendu : texte fin, texte courant ou code Data Matrix.
Plusieurs passes valent-elles mieux qu'une force plus élevée ?
Rarement pour un marquage courant : une seconde passe double le temps de cycle et dédouble les points si la pièce bouge. Elle peut se justifier sur une surface brute ou pour une marque très profonde, après essai.
À quelle fréquence contrôler la profondeur ?
Au réglage, puis à intervalles fixés selon la cadence et l'exigence du client, par exemple à chaque prise de poste ou à chaque lot. Toute baisse de profondeur à réglages égaux doit déclencher un contrôle de la pointe.
Une même famille de pointes à 60°, 90° et 120°, et un rayon de 0,5 mm
Tout le catalogue »| Photo | Réf. SMP | Pointe | Angle | Rayon | Longueur | Caractéristiques | Prix HT |
|---|---|---|---|---|---|---|---|
 | SMP31 | 52992 RS22 R0.2 60° | 60° | 0,2 mm | non précisé | SMP31, 60°, rayon 0,2 mm | 77,04 €Expédition sous 72 h |
 | SMP42 | 74810 RS22 R0.2 90° | 90° | 0,2 mm | non précisé | SMP42, 90°, rayon 0,2 mm | 116,28 €Expédition sous 72 h |
 | SMP36 | 52993 RS22 R0.2 120° | 120° | 0,2 mm | non précisé | SMP36, 120°, rayon 0,2 mm | 74,10 €Expédition sous 72 h |
 | SMP41 | 53000 RS45 90° | 90° | 0,5 mm | non précisé | SMP41, 90°, rayon 0,5 mm | 191,82 €Expédition sous 72 h |