Publié le , mis à jour le
Marquer des pièces cylindriques et courbes par micro-percussion
Marquer une pièce cylindrique par micro-percussion : sens du texte, hauteur des caractères, axe rotatif, bridage en vé, pointes longues et tubes minces.
Le marquage d'une pièce cylindrique par micro-percussion pose un problème simple : la surface s'éloigne de la pointe dès qu'on quitte le sommet du cylindre. L'entrefer change d'un point à l'autre, et la profondeur aussi. Pour obtenir une marque régulière sur un arbre, un tube ou une tige, on marque le long de l'axe plutôt qu'autour, on limite la hauteur des caractères, on règle l'entrefer au point haut et, quand le marquage doit faire le tour de la pièce, on ajoute un axe rotatif. Voici comment faire, y compris dans les gorges, pour un code Data Matrix et sur un tube mince.
Marquage d'une pièce cylindrique : pourquoi les points sont inégaux
La pointe frappe toujours dans la même direction, perpendiculairement au plan de déplacement de la tête. La force de l'impact dépend de l'entrefer, la distance entre la pointe au repos et la pièce. Sur une surface plane, cet entrefer est le même partout. Sur un cylindre, il ne l'est que le long d'une génératrice, c'est-à-dire d'une ligne droite parallèle à l'axe de la pièce.
Dès que le marquage s'étend autour du diamètre, la surface descend de part et d'autre du sommet. L'écart, appelé flèche, augmente vite quand le diamètre diminue ou que la zone marquée s'élargit. Le calcul géométrique donne, pour l'écart entre le centre et les bords de la zone, les ordres de grandeur suivants :
| Diamètre de la pièce | Zone marquée de 2 mm autour du diamètre | Zone de 4 mm | Zone de 6 mm |
|---|---|---|---|
| 10 mm | environ 0,10 mm | environ 0,42 mm | environ 1 mm |
| 20 mm | environ 0,05 mm | environ 0,20 mm | environ 0,46 mm |
| 40 mm | environ 0,03 mm | environ 0,10 mm | environ 0,23 mm |
| 80 mm | environ 0,01 mm | environ 0,05 mm | environ 0,11 mm |
Ces valeurs se comparent à la profondeur d'un marquage par micro-percussion, qui va de quelques centièmes à quelques dixièmes de millimètre. Quand la flèche atteint l'ordre de grandeur de la profondeur visée, les points du bord de la zone sont nettement moins profonds que ceux du centre, voire absents. Ils sont aussi plus ovales : la pointe y frappe une surface inclinée, ce qui sollicite son extrémité.
Marquer le long de l'axe et limiter la hauteur des caractères
La première solution ne coûte rien : orienter le texte le long de l'axe de la pièce. La ligne de caractères suit alors une génératrice, où l'entrefer ne varie pas. Seule la hauteur des caractères s'étend autour du diamètre, et c'est elle qui détermine la flèche.
- Sur les petits diamètres, c'est presque toujours la bonne orientation : un numéro de série tient sur une ligne le long d'un arbre.
- Limitez la hauteur des caractères : d'après le tableau, des caractères de 2 mm sur un diamètre de 20 mm donnent une flèche d'environ 0,05 mm, contre environ 0,20 mm pour des caractères de 4 mm.
- Préférez une seule ligne à deux lignes superposées, qui doublent la largeur marquée autour du diamètre.
- Choisissez une police compacte, comme une matrice 5 × 7, plutôt qu'une police haute.
Si le texte doit malgré tout s'étendre autour de la pièce, découpez le marquage en zones avec un entrefer propre à chacune, ou utilisez une pointe à grande course.
L'axe rotatif pour marquer autour de la pièce
Pour un texte qui fait le tour d'une bague, d'un arbre ou d'un tube, on ajoute un axe rotatif, souvent appelé 4e axe, piloté par la machine. La pièce tourne pendant le marquage, de façon que chaque colonne de points soit frappée au sommet du cylindre : l'entrefer reste constant sur toute la longueur du texte.
- Renseignez le diamètre exact dans le logiciel : il sert à convertir la rotation en longueur marquée. Un diamètre faux allonge ou tasse les caractères.
- Centrez la pièce dans le mandrin de l'axe et soutenez les pièces longues, par exemple avec une contre-pointe : un faux-rond fait varier l'entrefer à chaque tour.
- Alignez la pointe sur l'axe de rotation : si elle est décalée sur le côté, elle ne frappe plus le sommet du cylindre et les impacts deviennent obliques.
C'est une option à prévoir au choix de la machine de marquage.
Brider la pièce et régler l'entrefer au point haut
Le bridage en vé
Un cylindre posé sur une table roule et vibre sous les impacts. Le montage le plus courant est le vé : la pièce repose sur deux lignes d'appui, ce qui la centre latéralement, et une bride ou un serrage la plaque dans le vé pendant tout le marquage. Le sommet de la pièce se trouve ainsi à un endroit connu, qu'on aligne une fois pour toutes sous la pointe. Sur les pièces longues, prévoyez deux vés.
Attention : dans un vé, la hauteur du sommet de la pièce dépend de son diamètre. Si vous passez d'une référence à une autre de diamètre différent, refaites le réglage de l'entrefer.
L'entrefer au point haut
Réglez l'entrefer avec la cale prévue par le constructeur, au point le plus haut de la pièce, puis centrez le marquage sur cette génératrice. Les bords de la zone sont ainsi à égale distance du sommet, et la flèche se répartit de façon symétrique. Si les bords restent trop peu marqués, réduisez la hauteur des caractères plutôt que d'augmenter la force : le centre deviendrait trop profond. La méthode complète de réglage est détaillée dans notre article régler la profondeur d'un marquage par micro-percussion.
Gorges et zones en retrait : la pointe longue
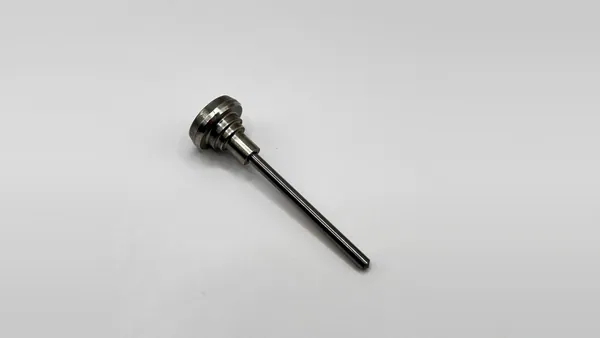
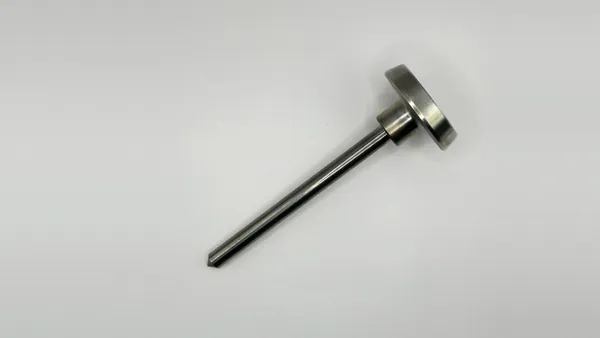
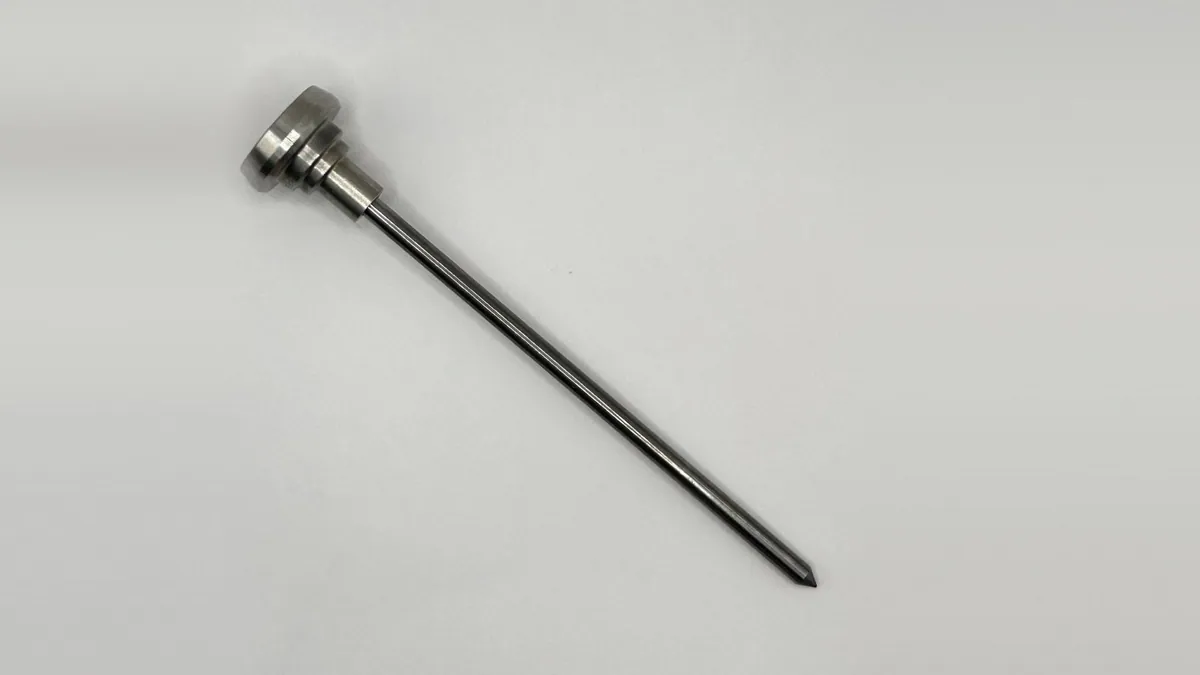
Un marquage au fond d'une gorge, près d'un épaulement ou dans une zone en retrait demande une pointe qui dépasse suffisamment de la tête pour atteindre la surface sans que le nez de la tête touche la pièce. Notre catalogue de pointes longues propose par exemple la 80867 RSSA22 L96 90° R0.2, la 56948 RSSA22 L96 120° et la 53002 RSSA22 L96 60° R0.2, toutes trois de 96 mm de longueur.
- La pointe doit correspondre à votre tête : choisissez-la dans la famille de votre pointe standard.
- Le fond d'une gorge est un cylindre plus petit que la pièce : la flèche y est plus forte, et la hauteur des caractères doit tenir compte du diamètre au fond de la gorge.
- Vérifiez la largeur de la gorge : la pointe ne doit pas toucher les flancs, et les caractères restent à distance des arêtes, où la pointe peut s'ébrécher.
Les autres critères de choix sont détaillés dans notre guide comment choisir la bonne pointe de marquage.
Un code Data Matrix sur un cylindre
Un code Data Matrix cumule deux contraintes sur un cylindre. D'abord la profondeur : tous ses points doivent avoir la même, et le tableau ci-dessus s'applique avec la largeur du code mesurée autour du diamètre. Ensuite la lecture : la caméra voit un code courbé, dont les cellules des bords paraissent plus étroites. Plus le diamètre est petit, plus le code doit rester petit par rapport à lui.
- Choisissez un code rectangulaire orienté le long de l'axe : sa petite dimension s'étend autour du diamètre, sa grande dimension le long de la génératrice.
- Utilisez une pointe à 120°, comme la 52993 RS22 R0.2 120°, dont les points larges remplissent mieux les cellules.
- Adaptez l'éclairage : un éclairage diffus, en dôme, convient mieux aux surfaces courbes.
- Vérifiez le code sur une pièce réelle avant de lancer la série, selon la méthode de l'ISO/IEC 29158.
La taille admissible dépend du diamètre, du lecteur et de la note exigée : seul un essai la fixe. Le dimensionnement est détaillé dans notre article sur le marquage d'un code Data Matrix.
Tubes à paroi mince : soutenir l'intérieur
Un tube mince se comporte comme une tôle courbe : sous les impacts, la paroi fléchit, la profondeur chute, le tube peut s'ovaliser et la marque apparaître à l'intérieur. La solution est un soutien intérieur : une tige ou un mandrin ajusté à l'alésage du tube, placé juste sous la zone marquée, qui reprend les impacts.
- Ajustez le soutien au diamètre intérieur : un jeu important laisse la paroi fléchir avant d'être soutenue.
- Marquez près d'un appui sur les tubes longs, plutôt qu'au milieu d'une longueur libre.
- Réduisez la force et compensez, si besoin, par des points plus serrés.
- Contrôlez l'intérieur du tube après l'essai.
Questions fréquentes
Peut-on marquer un arbre sans axe rotatif ?
Oui, dans la plupart des cas : texte le long de l'axe, sur une ligne, avec des caractères peu hauts par rapport au diamètre. L'axe rotatif devient nécessaire quand le marquage doit faire le tour de la pièce.
Quelle hauteur de caractères sur un petit diamètre ?
Elle dépend de la profondeur visée : la flèche sur la hauteur des caractères doit rester petite devant cette profondeur. En ordre de grandeur, sur un diamètre de 10 mm, des caractères de 2 mm donnent déjà un écart d'environ 0,1 mm entre le centre et les bords ; un essai sur une pièce réelle permet de trancher.
Comment marquer au fond d'une gorge ?
Avec une pointe longue de la même famille que votre pointe standard, l'entrefer réglé au fond de la gorge et des caractères adaptés au diamètre du fond.
Où trouver une pointe longue pour ma machine ?
Dans notre catalogue filtré sur les pointes longues. Si vous ne trouvez pas la longueur ou la famille qui convient, envoyez-nous le modèle de votre machine, une photo de la pointe actuelle et un plan de la zone à marquer.
Pointes longues et pointes courantes pour les pièces cylindriques
Tout le catalogue »| Photo | Réf. SMP | Pointe | Angle | Rayon | Longueur | Caractéristiques | Prix HT |
|---|---|---|---|---|---|---|---|
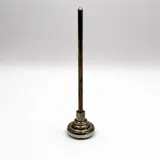 | SMP4 | 80867 RSSA22 L96 90° R0.2 | 90° | 0,2 mm | 96 mm | SMP4, 90°, rayon 0,2 mm | 66,60 €Expédition sous 72 h |
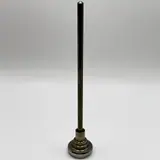 | SMP30 | 56948 RSSA22 L96 120° | 120° | non précisé | 96 mm | SMP30, 120° | 71,22 €Expédition sous 72 h |
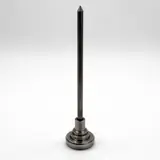 | SMP39 | 53002 RSSA22 L96 60° R0.2 | 60° | 0,2 mm | 96 mm | SMP39, 60°, rayon 0,2 mm | 67,86 €Expédition sous 72 h |
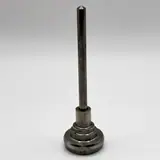 | SMP36 | 52993 RS22 R0.2 120° | 120° | 0,2 mm | non précisé | SMP36, 120°, rayon 0,2 mm | 74,10 €Expédition sous 72 h |
 | SMP42 | 74810 RS22 R0.2 90° | 90° | 0,2 mm | non précisé | SMP42, 90°, rayon 0,2 mm | 116,28 €Expédition sous 72 h |