Publié le , mis à jour le
Marquer l'acier trempé, la fonte et les surfaces dures
Marquage dot peen sur acier trempé, fonte brute, pièces forgées ou grenaillées : la pointe et les réglages pour une marque profonde et lisible.
Acier trempé, fonte brute, pièces forgées ou grenaillées : ces matériaux et ces surfaces mettent la pointe de marquage à rude épreuve. La marque est moins profonde, la pointe s'use plus vite, et une surface rugueuse peut rendre un code Data Matrix difficile à lire. Avec la bonne pointe et quelques réglages, la micro-percussion reste pourtant le procédé de référence pour identifier ces pièces. Voici comment faire.
Marquage dot peen sur acier : ce qui change avec la dureté
Sur un acier doux ou un acier de construction courant, le marquage dot peen est simple : une pointe en carbure à 90°, une force moyenne et un entrefer bien réglé donnent des points nets et profonds. Les difficultés commencent quand la dureté augmente, quand la surface est brute ou quand la pièce a reçu un traitement. C'est l'objet de ce guide.
Acier trempé et aciers traités
Plus un acier est dur, plus il résiste à la pénétration de la pointe. Sur un acier trempé, à réglages égaux, la marque est moins profonde que sur un acier doux, et chaque impact sollicite davantage l'extrémité de la pointe.
- Marquer avant traitement quand c'est possible. Une pièce marquée avant la trempe se marque plus facilement et plus profondément. Vérifiez seulement que la marque restera lisible après le traitement thermique et l'éventuelle rectification.
- Choisir une pointe robuste. Un angle de 90° ou de 120° résiste mieux qu'un 60°, trop fin pour encaisser des impacts répétés sur une matière dure. Les pointes à extrémité renforcée, comme la 56943 RHRS22 120° R0.2, et les pointes en diamant polycristallin, comme la PCD VM3770A, sont faites pour ces usages (voir pointe carbure ou pointe diamant).
- Augmenter la force plutôt que l'entrefer. Un entrefer trop grand rend l'impact moins régulier (voir régler la profondeur d'un marquage).
- Surveiller l'usure. Contrôlez la pointe plus souvent qu'à l'habitude et remplacez-la dès que les points s'élargissent (voir quand remplacer une pointe de marquage).
La fonte
La fonte grise et la fonte à graphite sphéroïdal ne sont pas plus dures que beaucoup d'aciers, mais les pièces de fonderie posent d'autres difficultés : surface rugueuse, reste de sable, peau de fonderie plus dure que le cœur de la pièce.
- Marquer sur une zone dressée ou usinée quand le plan de la pièce le permet : la marque sera plus régulière et plus lisible.
- Sur fonte brute, préférer un angle de 120° et un rayon plus grand, autour de 0,5 mm : les points plus larges restent lisibles malgré la rugosité, et la pointe résiste mieux.
- Nettoyer la zone avant marquage : le sable abrasif use la pointe et brouille les points.
- Penser à la suite : si la pièce doit être usinée, marquer sur une face qui ne sera pas reprise, ou marquer après usinage.
Pièces forgées, grenaillées et surfaces brutes
- Calamine : sur une pièce forgée, la couche d'oxyde superficielle peut s'écailler et emporter une partie de la marque. Marquer après décalaminage, ou assez profondément pour atteindre le métal sain.
- Grenaillage : une marque faite avant grenaillage doit être assez profonde pour y résister. Après grenaillage, la surface est rugueuse : les points larges d'une pointe à 120° se lisent mieux.
- Surfaces irrégulières ou bombées : la profondeur varie avec la distance entre la pointe et la pièce. On ajuste l'entrefer, on découpe le marquage en zones, ou on utilise une pointe à grande amplitude, prévue pour suivre les variations de hauteur. Pour les arbres et les tubes, voir le marquage des pièces cylindriques.
Codes Data Matrix sur surface difficile
Un code Data Matrix reste lisible même partiellement abîmé, mais sa lecture par caméra dépend de la régularité des points et du contraste. Sur une surface brute ou dure :
- choisir une pointe à 120° pour des points larges et réguliers ;
- agrandir la taille des cellules du code si la place le permet ;
- adapter l'éclairage du lecteur à la surface ;
- vérifier la qualité du code avec un vérificateur selon l'ISO/IEC 29158, surtout au réglage.
Le dimensionnement du code et le choix de la pointe sont détaillés dans notre article sur le marquage d'un code Data Matrix.
En résumé
| Matériau ou surface | Angle | Rayon | Conseil principal |
|---|---|---|---|
| Acier trempé, inox martensitique | 90° ou 120° | 0,2 mm | Pointe renforcée ou diamant, contrôle fréquent de l'usure |
| Fonte usinée | 90° | 0,2 mm | Marquer sur une face qui ne sera pas reprise |
| Fonte brute | 120° | 0,5 mm | Nettoyer la zone, points larges |
| Pièce forgée | 120° | 0,2 à 0,5 mm | Marquer après décalaminage |
| Pièce grenaillée | 120° | 0,2 à 0,5 mm | Profondeur suffisante si marquage avant grenaillage |
| Surface bombée ou étagée | Selon l'usage | Selon l'usage | Entrefer ajusté ou pointe à grande amplitude |
Questions fréquentes
Quel angle de pointe pour marquer l'acier ?
Sur un acier doux ou un acier de construction, un angle de 90° convient à la plupart des textes. On passe à 120° sur un acier trempé, sur une surface brute ou pour un code Data Matrix, et à 60° pour de petits caractères sur un acier peu dur. Le détail est dans notre guide comment choisir la bonne pointe de marquage.
Faut-il une machine pneumatique pour marquer l'acier trempé ?
Pas forcément : les deux technologies marquent l'acier trempé avec une pointe adaptée. La micro-percussion pneumatique est souvent privilégiée pour les marquages profonds et les surfaces brutes. Voir pointe de marquage électromagnétique ou pneumatique.
Peut-on marquer une pièce brute, non usinée ?
Oui, c'est l'un des points forts de la micro-percussion. Choisissez une pointe à 120° et un rayon plus grand, nettoyez la zone, et réglez la force pour atteindre le métal sain sous la peau de fonderie ou la calamine.
Quel marquage pour un environnement industriel difficile ?
Un marquage en creux assez profond, par micro-percussion ou par rayage : il résiste à l'abrasion, à la chaleur, aux huiles et aux solvants, là où une étiquette ou une encre disparaît.
Le marquage reste-t-il lisible après peinture ?
Oui si la marque est assez profonde et les points assez larges par rapport à l'épaisseur de peinture. Voir notre article sur le marquage en creux.
Pointes pour les matériaux durs
Tout le catalogue »| Photo | Réf. SMP | Pointe | Angle | Rayon | Longueur | Caractéristiques | Prix HT |
|---|---|---|---|---|---|---|---|
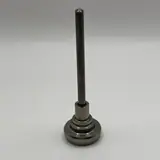 | SMP1 | 56943 RHRS22 120° R0.2 | 120° | 0,2 mm | non précisé | SMP1, 120°, rayon 0,2 mm | 67,26 €Expédition sous 72 h |
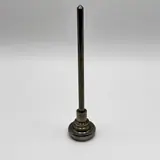 | SMP6 | 74813 RHRSA22 R0.2 90° | 90° | 0,2 mm | non précisé | SMP6, 90°, rayon 0,2 mm | 108,78 €Expédition sous 72 h |
 | SMP18 | PCD VM3770A L5.5 60/120° R0.2 | 60/120° | 0,2 mm | 5,5 mm | SMP18, 60/120°, rayon 0,2 mm | 297,07 €Expédition sous 8 semaines |