Publié le , mis à jour le
Marquer le plastique par micro-percussion : ce qui fonctionne
Marquer le plastique par micro-percussion : plastiques rigides adaptés, matières à éviter, réglages de la pointe, contraste et alternatives.
Le marquage plastique par micro-percussion fonctionne bien sur les plastiques rigides et techniques : la pointe forme des points en creux qui restent lisibles, sans chauffer ni enfumer la pièce. Il a toutefois deux limites qu'il faut connaître avant de se lancer : le contraste est faible, puisque le plastique ne change pas de couleur, et certaines matières supportent mal les impacts. Voici les plastiques qui s'y prêtent, ceux qu'il vaut mieux éviter, les réglages à adapter et les cas où un autre procédé est préférable.
Ce que la micro-percussion fait au plastique
Sur un métal comme sur un plastique, le principe du marquage par micro-percussion est le même : la pointe frappe la surface à grande cadence et repousse la matière pour former un petit creux conique. Rien n'est enlevé, rien n'est chauffé. Sur le plastique, trois différences changent la donne :
- Pas de changement de couleur. Le fond du point a la couleur de la pièce. La marque se lit uniquement par l'ombre de ses creux, comme sur un aluminium marqué avant anodisation.
- Une matière qui se déforme plus facilement. Le plastique est bien plus tendre que l'acier : une force modérée suffit, et un excès de force donne des points écrasés, des bourrelets ou des fissures.
- Une part de retour élastique. Une partie de la déformation peut se résorber après l'impact, d'autant plus que la matière est souple.
Sur certains plastiques, le fond des points peut aussi blanchir légèrement. Ce blanchiment améliore parfois la lecture, mais il traduit une contrainte locale dans la matière : à surveiller sur une pièce qui travaille.
Les plastiques qui se marquent bien
Les plastiques rigides et tenaces, ceux qui encaissent un choc sans se briser, sont les meilleurs candidats. Parmi les exemples courants :
- Les polyamides (PA) non chargés, fréquents en mécanique et en connectique ;
- le polyacétal (POM), utilisé pour les engrenages, les galets et les pièces de frottement ;
- le PEEK et d'autres polymères hautes performances, dans l'aéronautique, le médical ou l'industrie chimique ;
- l'ABS, courant pour les boîtiers et les carters ;
- le polycarbonate (PC), tenace, mais sensible aux entailles et à certains produits chimiques lorsqu'il est sous contrainte.
Ces exemples ne valent pas garantie : une même famille existe en de nombreuses nuances, avec ou sans charges, plus ou moins sensibles à l'humidité ou au froid. Le comportement réel ne se juge que par un essai sur la pièce elle-même.
Les matières à aborder avec prudence
| Matière | Comportement sous la pointe | Avis |
|---|---|---|
| Plastiques souples, élastomères, caoutchoucs | La matière reprend sa forme : la marque s'estompe ou reste à peine visible | Peu adaptés |
| Plastiques rigides mais fragiles | Fissures ou éclats autour des points, amorces de rupture | Déconseillés, ou essai très prudent |
| Plastiques chargés de fibres de verre | Risque d'éclats en surface ; charges abrasives pour la pointe | Possible selon la pièce, avec essai et contrôle |
| Composites à fibres longues (carbone, verre) | Risque d'endommager les fibres ou la résine, voire de délaminer | Prudence : se conformer au cahier des charges |
| Verre, céramique | Matériaux cassants : fissuration | Non adaptés |
Les composites méritent une attention particulière. Sur une pièce de structure, un impact qui abîme quelques fibres peut affaiblir la zone. Les cahiers des charges, en aéronautique notamment, précisent en général le procédé autorisé, l'emplacement et la profondeur du marquage, et peuvent exclure tout marquage par impact. En l'absence d'indication, demandez la validation du bureau d'études avant de marquer.
Bien régler le marquage plastique par micro-percussion
Le principe général est simple : chercher la marque lisible avec le moins de force possible. Notre article sur le réglage de la profondeur détaille la méthode ; voici ce qui change sur le plastique.
La force et l'entrefer
- Partez d'une force réduite, nettement plus basse que sur un acier, et augmentez par paliers jusqu'à une marque lisible.
- Gardez un entrefer modéré et constant : un entrefer trop grand donne des impacts trop violents pour la matière.
- Visez une profondeur juste suffisante : sur le plastique, un point plus profond ne se voit pas forcément mieux, mais il concentre davantage de contraintes.
L'angle de la pointe
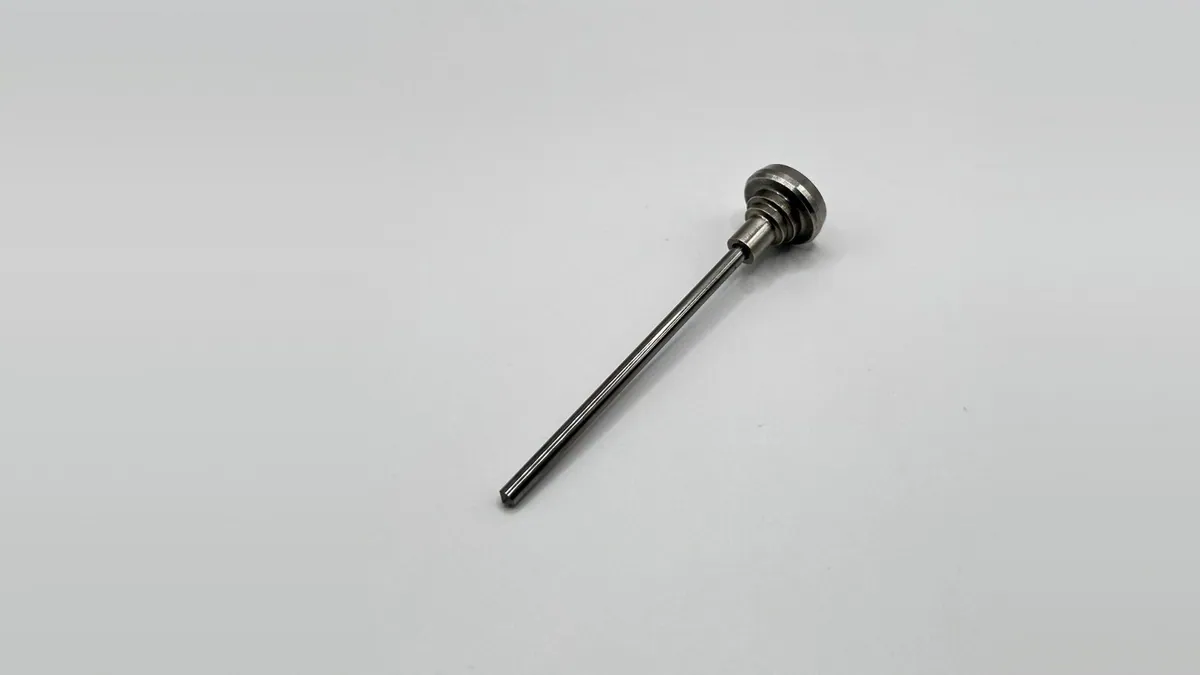
Sur les plastiques rigides et tenaces, une pointe à 90° comme la 74810 RS22 R0.2 90° donne des points nets sans forcer ; un angle de 60° convient aux petits caractères, à force modérée. Dès que la matière est plus sensible aux fissures, ou pour un code Data Matrix, passez à un angle plus ouvert : à 120°, comme la 52993 RS22 R0.2 120°, l'impact se répartit sur un point plus large et moins profond, et l'ombre du creux se voit mieux. Vous retrouverez les pointes par angle dans le catalogue filtré à 120° ou à 90°, à condition de choisir la référence qui correspond à votre tête de marquage.
La pièce et son maintien
- Bridez sans écraser : un serrage excessif déforme la pièce et ajoute des contraintes à celles du marquage.
- Soutenez les parois minces par un appui placé sous la zone marquée.
- Évitez les zones faibles : bords, angles vifs, abords d'un insert, lignes de soudure d'injection, là où deux fronts de matière se sont rejoints dans le moule.
- Marquez à température ambiante, sur une pièce stabilisée : en règle générale, un plastique devient plus fragile à froid, et une pièce encore tiède à la sortie du moule se déforme davantage.
L'essai de validation
La micro-percussion ne chauffe pas le plastique : pas de fusion, pas de fumée, pas de zone dégradée par la chaleur. Le risque est mécanique. Faites l'essai sur une pièce réelle, observez les points à la loupe, recherchez les fissures en bordure, puis soumettez la pièce marquée aux conditions qu'elle subira (montage, serrage, chocs, produits de nettoyage). Une fois validés, figez les réglages.
Améliorer la lisibilité
Comme la marque n'a pas de contraste de couleur, tout se joue à la lecture :
- un éclairage rasant fait ressortir les creux sur une surface plane et mate ;
- des caractères plus grands et des points plus espacés se lisent mieux qu'un marquage fin et serré ;
- pour un code Data Matrix, prévoyez des cellules plus grandes que sur métal, une pointe à 120° et un lecteur conçu pour le marquage direct, puis vérifiez la qualité du code selon l'ISO/IEC 29158 (voir le marquage d'un code Data Matrix).
Sur une surface brillante, très texturée ou de couleur claire, la lecture peut rester difficile même avec un marquage correct. C'est souvent le signe qu'un autre procédé convient mieux.
Quand préférer un autre procédé
- Le laser, quand le contraste compte : il change la couleur de nombreux plastiques, sans contact. Certaines matières nécessitent des additifs pour bien réagir, et une chauffe mal maîtrisée peut faire fondre la surface. Les principes sont comparés dans notre article gravure laser ou micro-percussion.
- Le jet d'encre, pour un marquage rapide sur une ligne, quand la marque n'a pas à durer toute la vie de la pièce (voir jet d'encre industriel ou micro-percussion).
- L'étiquette, sur les plastiques souples ou les pièces qui ne supportent aucun impact.
- Le marquage dans le moule, pour une information fixe (référence, logo, symbole de recyclage) : il ne permet pas de numéro de série.
Le panorama complet des procédés, avec leurs atouts et leurs limites, est dans notre guide du marquage industriel. Si vous hésitez sur une matière, décrivez-nous la pièce et votre machine via la page contact : nous vous répondons sous 24 heures ouvrées.
Questions fréquentes
Peut-on graver du plastique par micro-percussion ?
Oui, sur la plupart des plastiques rigides et techniques, comme les polyamides, le POM, le PEEK, l'ABS ou le polycarbonate, à condition de réduire la force et de valider les réglages par un essai. Les plastiques souples et les élastomères s'y prêtent mal.
Pourquoi le marquage sur plastique est-il peu visible ?
Parce que la micro-percussion ne change pas la couleur de la matière : les points ont la teinte de la pièce et ne se voient que par l'ombre de leurs creux. Un éclairage rasant, des caractères plus grands et une pointe à 120° améliorent la lecture.
La micro-percussion fait-elle fondre le plastique ?
Non, le procédé ne chauffe pas la pièce. Le risque est mécanique : fissures, éclats ou bourrelets si la force est trop élevée ou si la matière est fragile.
Peut-on marquer un plastique chargé de fibres de verre ?
C'est possible sur certaines pièces, mais avec prudence : la surface peut s'écailler autour des points et les fibres usent la pointe plus vite. Un essai suivi d'un contrôle à la loupe est indispensable.
Quelle pointe choisir pour marquer du plastique ?
La référence qui correspond à votre tête de marquage, avec un angle de 90° pour le texte sur un plastique tenace et de 120° pour les codes Data Matrix ou les matières plus sensibles aux fissures.
Pointes à 90° et 120° pour les plastiques
Tout le catalogue »| Photo | Réf. SMP | Pointe | Angle | Rayon | Longueur | Caractéristiques | Prix HT |
|---|---|---|---|---|---|---|---|
 | SMP42 | 74810 RS22 R0.2 90° | 90° | 0,2 mm | non précisé | SMP42, 90°, rayon 0,2 mm | 116,28 €Expédition sous 72 h |
 | SMP36 | 52993 RS22 R0.2 120° | 120° | 0,2 mm | non précisé | SMP36, 120°, rayon 0,2 mm | 74,10 €Expédition sous 72 h |
 | SMP26 | 61113 RSA22 90° | 90° | non précisé | non précisé | SMP26, 90° | 83,04 €Expédition sous 72 h |
 | SMP5 | 61990 RSA22 120° | 120° | non précisé | non précisé | SMP5, 120° | 83,04 €Expédition sous 72 h |