Publié le , mis à jour le
Marquer l'inox par micro-percussion : profondeur, nuances, pointes
Marquer l'inox 304 ou 316 par micro-percussion : profondeur à viser, écrouissage, tenue à la corrosion en milieu agressif et choix de la pointe.
L'acier inoxydable est l'un des matériaux les plus marqués par micro-percussion : pièces mécaniques, raccords, plaques signalétiques, équipements pour l'agroalimentaire, la chimie ou le médical. L'inox se marque bien, mais il a ses particularités : il durcit sous les impacts, il est souvent choisi pour sa résistance à la corrosion, qu'il faut préserver, et les pièces en inox sont parfois minces. Voici comment obtenir une marque nette et durable sur l'inox, et quelle pointe choisir.
Pourquoi l'inox se marque différemment
Les inox les plus courants, comme le 304 (1.4301) et le 316 (1.4401), sont des inox austénitiques. Ils sont tenaces et ils s'écrouissent : la matière durcit là où elle est déformée. Sous la pointe, chaque impact repousse la matière, qui devient plus dure autour du point. À réglages égaux, la marque est donc souvent un peu moins profonde que sur un acier doux, et la pointe travaille davantage.
Les inox martensitiques, comme le 420 ou le 440C, peuvent être trempés. Durs, ils se marquent comme un acier traité : marque moins profonde, usure plus rapide de la pointe, et besoin d'une pointe robuste (voir notre article sur le marquage des matériaux durs).
Quelle profondeur viser sur l'inox
La profondeur d'un marquage par micro-percussion va de quelques centièmes à quelques dixièmes de millimètre. Sur l'inox, elle dépend surtout :
- de la force de frappe réglée sur la machine ;
- de l'entrefer, la distance entre la pointe au repos et la pièce : plus il est grand, plus l'impact est fort, dans la limite de la course de la pointe ;
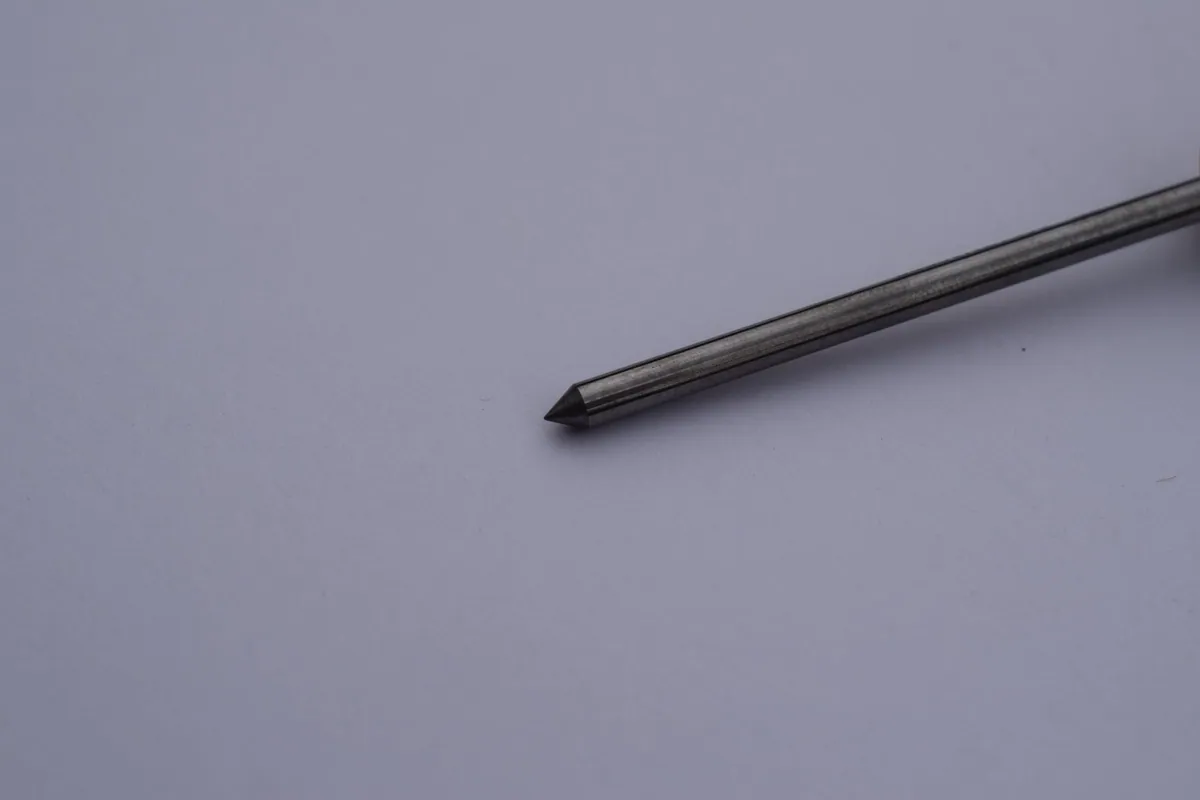
- de l'angle de la pointe : 60° pénètre davantage, 120° donne des points plus larges et moins profonds ;
- de la nuance et de l'état de l'inox : recuit, écroui ou trempé.
La bonne profondeur est celle qui reste lisible après tout ce que la pièce va subir : polissage, sablage, passivation, nettoyages répétés, usure en service. Faites un essai sur une pièce de la même nuance et du même état de surface, mesurez la profondeur obtenue (au comparateur ou au profilomètre, voir notre article sur les outils de mesure), puis figez les réglages (voir la méthode pas à pas pour régler la profondeur d'un marquage).
304 ou 316 : faut-il changer de réglages ?
Le 316 contient du molybdène, qui améliore sa résistance à la corrosion, notamment aux chlorures. Sur le plan du marquage, les deux nuances se comportent de façon voisine : ce sont l'état de la pièce (recuite ou écrouie), son épaisseur et son état de surface qui font varier les réglages, plus que la nuance elle-même. Un essai sur chaque nouvelle référence de pièce reste la meilleure méthode.
Inox en milieu agressif : préserver la résistance à la corrosion
L'inox résiste à la corrosion grâce à une couche passive très fine qui se forme à sa surface. Un marquage bien fait ne la compromet pas durablement, à condition de prendre quelques précautions :
- La micro-percussion ne chauffe pas la pièce. Contrairement à certains marquages laser, elle ne crée pas de zone colorée par la chaleur, qui peut réduire localement la résistance à la corrosion de l'inox.
- Gardez une pointe propre et réservez-la si possible aux pièces en inox : des particules d'acier ordinaire déposées sur la surface peuvent provoquer des points de rouille.
- Suivez le cahier des charges : dans la chimie, le milieu marin, l'agroalimentaire ou le médical, certains clients imposent une passivation ou un nettoyage après marquage, voire une zone de marquage précise.
- Évitez les marques inutilement profondes sur les pièces exposées : des creux très marqués retiennent davantage les dépôts et les produits de nettoyage.
Quelle pointe pour l'inox
| Besoin | Angle conseillé | À savoir |
|---|---|---|
| Texte courant, numéro de série | 90° | Le meilleur compromis sur inox 304 et 316 |
| Marquage profond, petits caractères | 60° | Pénètre davantage, mais s'use plus vite sur une matière qui s'écrouit |
| Code Data Matrix | 120° | Points larges et réguliers, mieux lus par les caméras sur surface brillante |
| Inox trempé (420, 440C) | 90° ou 120° | Pointe robuste, à extrémité renforcée ou en diamant polycristallin |
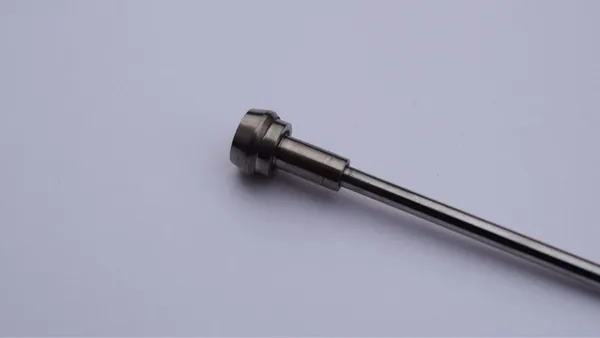
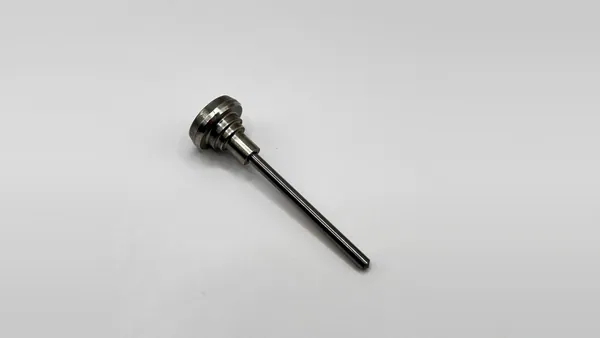
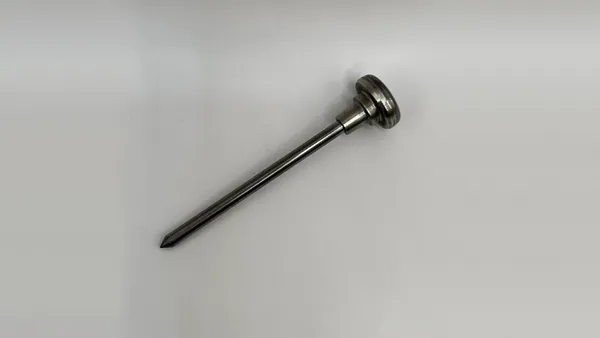
Le choix complet (machine, rayon, longueur) est détaillé dans notre guide comment choisir la bonne pointe de marquage. Vous pouvez aussi filtrer le catalogue par angle.
Les réglages qui font la différence
- Brider la pièce : une pièce en inox mince qui vibre sous les impacts donne des points doublés et use la pointe.
- Soutenir les tôles fines sous la zone marquée pour éviter qu'elles se déforment ou que la marque apparaisse au revers.
- Augmenter la force par paliers plutôt que d'agrandir l'entrefer au maximum.
- Lire les codes sous le bon éclairage : sur un inox poli, la lecture d'un Data Matrix dépend beaucoup de l'éclairage de la caméra. La qualité du code se vérifie selon l'ISO/IEC 29158 (voir le marquage d'un code Data Matrix).
- Surveiller la pointe : l'écrouissage de l'inox l'use plus vite que l'acier doux. Contrôlez-la à la loupe et remplacez-la dès que les points s'élargissent.
Questions fréquentes
Peut-on marquer de l'inox poli miroir ?
Oui. Les points en creux se voient bien sur une surface polie, surtout sous un éclairage rasant. Pour un code lu par caméra, l'éclairage doit être adapté aux surfaces brillantes.
Le marquage par micro-percussion fait-il rouiller l'inox ?
Pas s'il est fait avec une pointe propre et que le cahier des charges est respecté (passivation ou nettoyage quand ils sont exigés). Le procédé ne chauffe pas la pièce.
Quelle différence avec la gravure laser sur inox ?
Le laser marque sans contact et très finement, mais certains de ses procédés chauffent la surface. La micro-percussion donne une marque en creux, sans chauffe, qui résiste bien à l'abrasion et aux traitements. Notre comparatif gravure laser ou micro-percussion sur métal détaille les différences.
Quel angle de pointe pour un Data Matrix sur inox ?
Un angle de 120° : les points larges et réguliers se lisent mieux, surtout sur une surface brillante. Faites vérifier la note du code au réglage.
Peut-on marquer de l'inox avec une machine portable ?
Oui, à condition de bien plaquer la machine sur la pièce et de régler l'entrefer. Sur une pièce mince, soutenez la zone marquée pour éviter qu'elle se déforme.
Pointes conseillées pour l'inox
Tout le catalogue »| Photo | Réf. SMP | Pointe | Angle | Rayon | Longueur | Caractéristiques | Prix HT |
|---|---|---|---|---|---|---|---|
 | SMP31 | 52992 RS22 R0.2 60° | 60° | 0,2 mm | non précisé | SMP31, 60°, rayon 0,2 mm | 77,04 €Expédition sous 72 h |
 | SMP42 | 74810 RS22 R0.2 90° | 90° | 0,2 mm | non précisé | SMP42, 90°, rayon 0,2 mm | 116,28 €Expédition sous 72 h |
 | SMP36 | 52993 RS22 R0.2 120° | 120° | 0,2 mm | non précisé | SMP36, 120°, rayon 0,2 mm | 74,10 €Expédition sous 72 h |
 | SMP1 | 56943 RHRS22 120° R0.2 | 120° | 0,2 mm | non précisé | SMP1, 120°, rayon 0,2 mm | 67,26 €Expédition sous 72 h |